


A műszakonként 2000 acéltuskót vágó kovácsműhely egy egyszerű problémával szembesül: az egy darabból álló szalagfűrész lefoglalja a kezelőt, a fűrészlap pedig tétlen. Töltsön be egy tuskót, rögzítse, vágja, ürítse ki, ismételje meg. A gép annyi időt tölt várakozással, mint vágással. A többlapos automata fűrészgép megváltoztatja ezt a dinamikát. Több tuskót csoportosít egyetlen bilincsbe, automatikusan előrelépteti őket a programozott hosszra, és egyetlen mozdulattal levágja a teljes köteget. A ciklus egyszerre több kész darabot készít, és a kezelő mentesül az egyes munkadarabok közötti rakodási, mérési és befogási feladatoktól.
Mi határozza meg a többszörös tuskós automata fűrészgépet
A többszörös tuskós automata fűrészgép egy olyan gyártási szalagfűrész, amelyet ciklusonként egynél több tuskó vágására terveztek. A kerek, négyzet alakú, téglalap alakú vagy lap alakú tuskót egymás mellé rakják egy kötegbe, egy csoportként rögzítik, és automatikusan egy programozható ütközőhöz táplálják. A fűrészkeret ezután egy menetben leereszkedik a teljes köteg keresztmetszetén.
A kötegvágás az a képesség, amely elválasztja ezeket a gépeket a szabványos fűrészektől. A hagyományos szalagfűrész egy munkadarabot tartalmaz; egy kötegelésre alkalmas gép egyenletes szorítónyomást fejt ki az egész csoportban, így a penge minden tuskót egyszerre vág le. A termelékenységi hatás azonnali: egy hat darab 100 mm-es négyzet alakú acéltuskóból álló köteget vágó gép egy 300 mm x 100 mm-es blokk sebességével távolítja el a fémet, de ciklusonként egy helyett hat darabot szállít ki.
Ez a tervezési logika mögött IoTNC300 nagy sebességű CNC szalagfűrész kötegvágással . Egyesíti a nagy pengesebességet, a köteggel használható satut és a szervovezérelt adagolást a kötegelt gyártáshoz. Egy naponta azonos tuskót vágó üzemben ez a kombináció a fűrészelést automatizált cellává alakítja, nem pedig manuális feladattá.
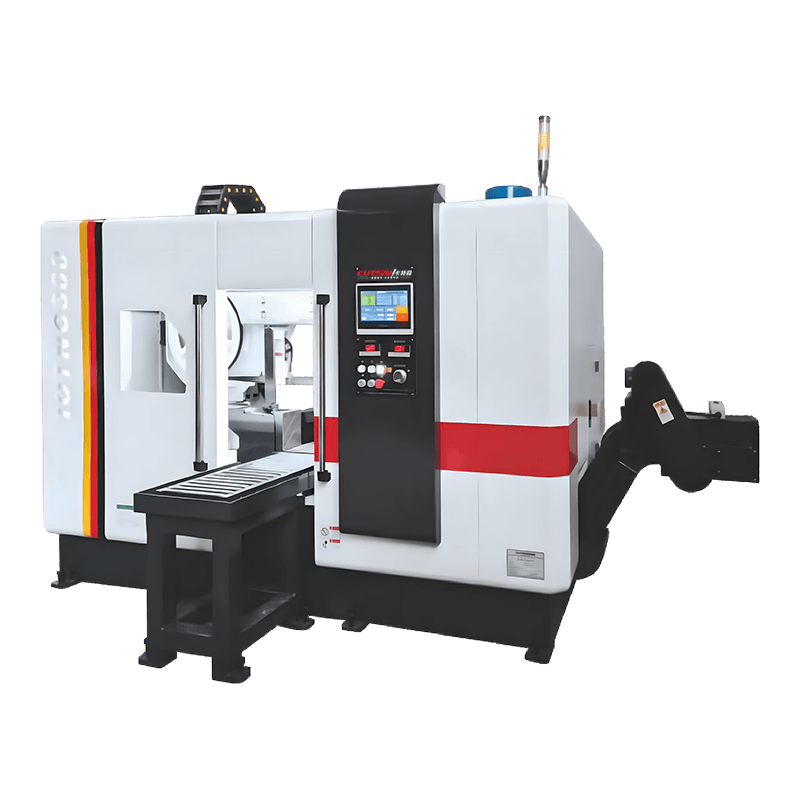 OEM/ODM IOTNC300 nagy sebességű CNC szalagfűrészgép kötegvágó funkcióval A Zhejiang SINAIDA Machine Tools Co., Ltd. Kína legjobb OEM/ODM IOTNC300 nagysebességű CNC szalagfűrészgépe kötegvágó funkcióval a Ste... Termék megtekintése →
A gyakorlati meghatározásba beletartozik az automatikus hosszleállító, a hidraulikus befogás és a vágóprogramokat tároló vezérlőrendszer is. E tulajdonságok nélkül a gép csak egy nagyobb szalagfűrész; velük együtt támogatja a szinte felügyelet nélküli ciklusokat.
Vásárlás előtt összehasonlítandó legfontosabb jellemzők
A modellek összehasonlítása előtt készítsen egy rövid specifikációs listát. Az alábbi paraméterek a legnagyobb hatással a köteg kapacitására és a ciklusidőre.
| Paraméter | Mit szabályoz | Mit kell keresni |
|---|---|---|
| Csomag kapacitása (szélesség x magasság) | Maximális keresztmetszet vágás egy menetben | Párosítsa a legnagyobb tuskó-köteget, ne pedig egyetlen tuskót |
| A penge sebessége | A vágási sebesség és a kés élettartama | Változtatható sebességű hajtás nagyjából 20-150 m/perc sebességgel |
| Penge méretei | Keret mérete és vágási mélysége | A hosszabb és szélesebb pengék javítják a stabilitást |
| Takarmányrendszer | Hosszpontosság és cikluskonzisztencia | Szervo előtolás programozható vágáshosszal |
| Befogórendszer | A köteg merevsége vágás közben | Hidraulikus bilincs állítható nyomással |
| Irányító rendszer | Automatizálás és ismételhetőség | Tárolt programok különféle tuskóméretekhez |
Olvassa el a kapacitásbesorolást egy kötegként, ne pedig egyetlen sávként. Egy 300 mm-es kerek rúdra tervezett gép még mindig túl kicsi hat 100 mm-es rúdhoz, ha a satu nyílása nem tudja fogadni a köteg teljes szélességét.
Automatizálási szintek: Mit jelent valójában az automatikus
A félautomata fűrészeknél a kezelőnek be kell raknia a tuskót, elindítania a ciklust, és meg kell várnia, amíg a fűrészlap visszatér. Ez elfogadható alkalmi kötegmunkáknál. Hosszú gyártási folyamatok esetén vegye figyelembe a három automatizálási szakaszt.
- Automatikus előtolás: a görgős asztalok vagy egy satu minden löket után a köteget a vágási vonalhoz viszi.
- Programozható hosszszabályozás: a vezérlőrendszer tárolja a célvágási hosszt, a darabszámot és az előtolási sebességet, így a kezelő a munkadarabok mérése helyett kiválaszt egy munkaszámot.
- Teljes integráció: a fűrész csatlakozik a felfelé irányuló kezelő- és leeresztőberendezésekhez, amely hasznos a folyamatos extrudálás vagy kovácsolás során.
A KT330Z automata előtolású szalagfűrész a középső szakaszban ül. Automatikusan előmozdítja a munkát, és egyenletes vágási hosszt tart a kezelő állandó figyelme nélkül. Egy darabos vágásról kötegelt munkára áttérő üzlet esetében általában ez az első frissítés.
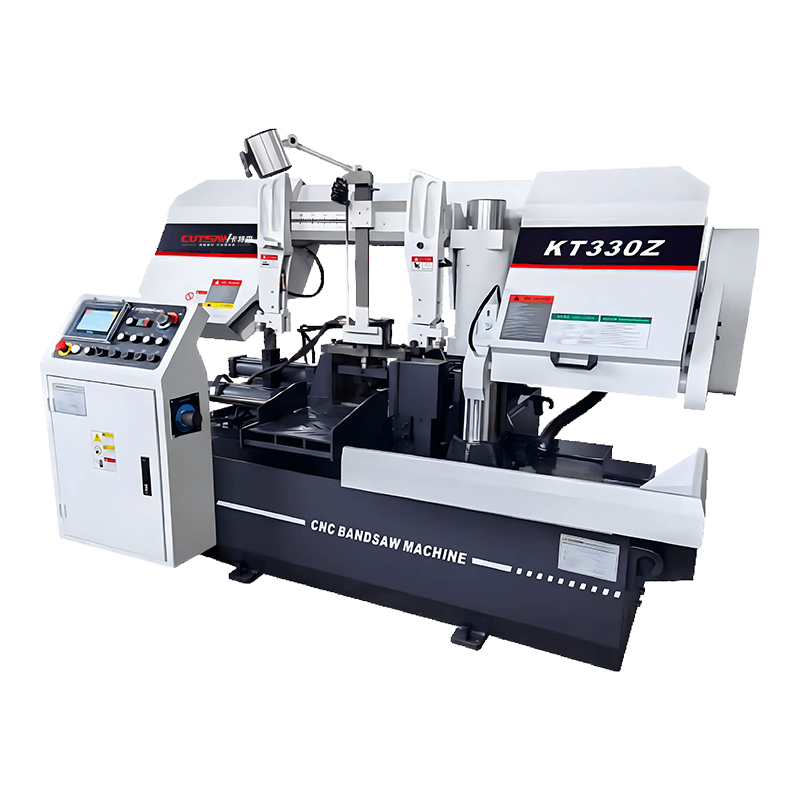 OEM/ODM KT330Z automatikus előtolású szalagfűrészgép-gyártók, gyár - Zhejiang A Zhejiang SINAIDA Szerszámgépek Co., Ltd. a legjobb kínai OEM/ODM KT330Z automata előtolású szalagfűrészgép-gyártók és -gyárak, nagy teljesítményű... Termék megtekintése →
Egy pont kiemelést érdemel: az automatikus adagolás nem jelent automatikus betöltést. A kezelő továbbra is a beviteli asztalra építi a köteget, mert a köteg összetétele az anyag minőségével és méretével változik. A gép feladata, hogy a vágási ciklust teljesen automatikussá tegye, miután a köteg a helyére került.
Alumínium, acél és réz: a fűrész hozzáigazítása az anyaghoz
A tuskófűrészelés leggyakrabban alumínium extrudálásnál, acélkovácsolásnál, valamint réz- vagy sárgarézfeldolgozásnál jelenik meg. Minden anyag más és más igényt támaszt a géppel szemben.
- Az alumínium tuskó puhák és gumiszerűek. Nagy pengesebességre van szükségük, gyakran 90-180 m/perc, éles foggeometriára és hűtőfolyadékra, hogy megakadályozzák a forgácshegesztést. A rögzítés egyszerű, de a penge nyelőcső betömődhet, ha a fogosztás túl finom.
- Az acél tuskó keményebb. A sebesség nagyjából 25-60 m/percre csökken a szénacéloknál, és a gépnek előtolóerőre és merevségre van szüksége az egyenesség megtartásához. A stabilitás érdekében itt előnyös a kétoszlopos keret; a útmutató a kétoszlopos szalagfűrészgépekhez megmagyarázza, hogy ez a szerkezet miért ellenáll a terhelés alatti elhajlásnak.
- A réz és a sárgaréz mérsékelt sebességgel jól vág, de finom forgácsot termel, amelyet nehéz eltávolítani, így a forgácsszállító és a jó hűtőfolyadék-szűrés valódi különbséget jelent.
Az egyenességi tűrés a géposztályokat is elválasztja egymástól. A jól befogott kötegeken lévő gyártási szalagfűrészek általában nagyjából 0,5 mm/100 mm anyagvastagságon belül tartják a vágási felület négyszögletességét. Az állandó hidraulikus terhelésű CNC gépek szigorúbb eredményeket hoznak, mivel a fűrészlap süllyedését a mért vágási ellenállással szabályozzák, nem pedig egy rögzített előtolási sebességgel. Ezért jelennek meg az állandó terhelésű funkciók a keményacél tuskómunkára szánt fűrészeken.
Pengeválasztás, vágási pontosság és gyakori buktatók
A fűrészlap kiválasztása az első dolog, amit a kezelő téved a kötegvágás során. A tényleges vágási szélesség nem az egyetlen tuskó átmérője; ez a befogott köteg teljes szélessége. A durva osztású penge megfelelőnek tűnhet nagy fémtömeghez, de ha a köteg 80 mm-es rudakból áll, amelyek között kis hézagok vannak, akkor a penge megszakadt vágást lát. A változtatható osztású bimetál pengék a gyakorlati alapértelmezések, mert jobban kezelik az ingadozó fogak érintkezését, mint a rögzített menetemelkedésű kivitelek.
A pontossági problémák általában a befogással kezdődnek. Az egyenetlen köteg lehetővé teszi, hogy az egyes tuskók elmozduljanak a penge alatt, így egy darabon kúpos vagy lekerekített sarok jön létre. Ellenőrizze három dolgot, mielőtt a pengével foglalkozna.
- A köteg magasságának egyenletesnek kell lennie a teljes szélességben; helyezze a legnagyobb tuskót alulra.
- A szorítónyomásnak meg kell akadályoznia az elmozdulást anélkül, hogy a lágy alumínium deformálódna.
- A pengevezetőknek a munkadarabhoz közel kell elhelyezkedniük; a széles vezetőtávolság felerősíti az elhajlást.
A vágási sebességet és az előtolási sebességet is a köteg teljes tömegére kell beállítani, nem a végső darabméretre. Automatikus üzemmódban a vezérlés a lefelé irányuló löket során kompenzál. A félautomata gépeken a köteg méretének változása esetén a kezelőnek be kell állítania az előtolást. Ez az oka annak, hogy a szervotáplálásos CNC gépek egyenletesebb felületkezelést és méretszabályozást biztosítanak hosszú műszakon keresztül.
A megfelelő gép kiválasztása a gyártási mennyiséghez
A gyártási mennyiségből és a tuskóméretből induljon ki, ne a gép árából. A megfelelő választás az átviteli sebességgel változik.
- Akár 500 tuskó műszakonként gyakori méretváltással: elég egy félautomata hidraulikus szalagfűrész kötegbefogással és állítható ütközővel.
- Műszakonként 500-1500 tuskó ismételt méretekkel: válasszon automata adagológépet programozott hosszszabályozással és motoros görgős asztallal.
- Műszakonként több mint 1500 tuskó vagy nagyon nagy kötegek: egy teljes CNC gép, mint pl. KT860NC teljesen automata fém szalagfűrész
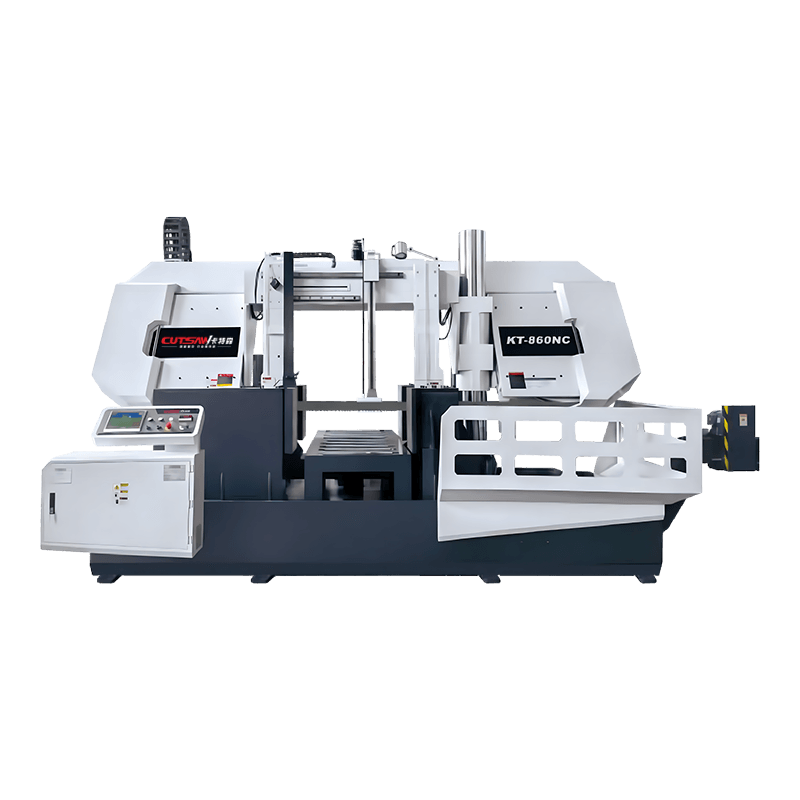 OEM/ODM KT-860NC vízszintes, nagy sebességű, teljesen automatikus szalagfűrészgép fémhez A Zhejiang SINAIDA szerszámgépek Co., Ltd. a legjobb kínai OEM/ODM KT-860NC vízszintes, nagy sebességű, teljes automata szalagfűrészgép fémgyártáshoz... Termék megtekintése → , egyesíti a szervo előtolást, a nagy késsebességet és az automatikus kisütést a szinte felügyelet nélküli működés érdekében.
A vázszerkezet ugyanolyan fontos, mint az automatizálás. A kétoszlopos és portálos keretek jobban ellenállnak a penge elhajlásnak, mint a konzolos kivitelek, különösen a széles kötegeknél. A kapacitást pedig mindig kötegként kell ellenőrizni: mérje meg a köteg teljes szélességét, magasságát és súlyát, majd hasonlítsa össze ezeket a gép satunyílásával és az adagolóasztal értékelésével.
Végül a működési költségeket vonja be a döntésbe. Az automata gépek több energiát fogyasztanak, és több tervezett karbantartást igényelnek, de csökkentik a darabonkénti ciklusidőt. A tisztességes összehasonlítás a tuskónkénti ciklusidő, nem a kötegenkénti, mivel egy hat tuskóból álló köteg hat alkatrészt készít nagyjából annyi idő alatt, amíg egy egy darabból készült fűrész elvág egy darabot.
A többszörös tuskós automata fűrészgép a legközvetlenebb módja az áteresztőképesség növelésének egy olyan műhelyben, amely azonos térfogatú tuskót vág le. A három fontos döntés a köteg kapacitása, a befogás integritása és az automatizálási mélység. Igazítsa őket az anyagához és állítsa a hangerőt, és a fűrész megbízható cellává válik, amely nem igényel állandó figyelést. Az itt említett modellek alaposabb megismeréséhez böngésszen a CNC szalagfűrészgépek teljes kínálatában és hasonlítsa össze a köteg-képességeiket a megcélzott ciklusidővel.


