


Fémfűrész-automatizálás — Helyszíni útmutató
Amikor a körfűrész a kezelő kezétől függően leáll, a vágás kézi feladatból megismételhető folyamattá változik. Ez az, ami számít egy automata körfűrészgép értékelésénél, és ahol sok vásárló túlfizet vagy alulfizet.
Sétáljon bármelyik rúdvágó vonal végére, és ugyanazt a jelenetet fogja látni. A penge leesik, a kezelő kifeszíti, félretolja a kész részt, megméri a következőt, előre húzza a rudat, újra befogja. Nyolcórás műszak alatt a kezelési hézagok több órát fogyasztanak, mint amennyit a fűrészlap valaha a vágásban töltött.
A javítás általában nem egy gyorsabb penge. Ez egy olyan gép, amely bezárja a rést a vágások között. Egy automata körfűrészgép átveszi a rúd adagolását, rögzítését, hosszpozícionálását, vágását és alkatrészkiürítését egy ismétlődő cikluson belül – és ez a sorrend, nem a fűrészlap sebessége változtatja meg minden, az áramlási irányban lefelé irányuló folyamat gazdaságosságát.
Mire képes egy automata körfűrészgép?
Az automata körfűrészgép egy önálló vágócella, amely egy forgó tárcsalap köré épül, amely lefelé vágja a munkadarabot. Az automata rész a teljes anyagmozgató körre vonatkozik: egy szervo rúd adagoló továbbítja a készletet minden egyes alkatrész elkészülte után, bilincsek tartják a rudat a fűrészlap mindkét oldalán, egy vezérlő pozicionálja az alkatrészt a programozott hosszra, és a fűrészfej végigfut a vágási, visszatérési és forgácseltávolítási folyamaton anélkül, hogy közbeiktatott volna.
Ez a megkülönböztetés minden lóerőnél többet számít. A félautomata fűrész továbbra is a kezelőtől függ, hogy minden vágás előtt elhelyezze az anyagot, ami visszahozza a mérési eltéréseket a ciklusba. A teljesen automata gép eltávolítja ezt az eltérést, ezért inkább a folyamatvezérlésről, mint az egyszerű szerszámokról szóló vitákba tartozik.
Mi változik, ha a gép önmagában működik
A legközvetlenebb változás a ciklus konzisztenciája. A kézi fűrészelés beépített variálhatósággal rendelkezik, mivel a mérés és a befogás minden ciklusban kissé változik. A szervo előtolás és a rögzített sorrend mellett a gép ugyanazokat a mozdulatokat ismétli, és az alkatrészhosszak részről alkatrészre stabilak maradnak.
A gyakorlati eredmények figyelmet érdemelnek, mielőtt összehasonlítja az idézeteket:
- Hossz tűrés: a helyesen beállított automatikus körfűrész ±0,1–±0,3 mm-t bír a rúdállományon, ahol a kézi pozicionálás ±1 mm-re vagy még rosszabbra tolódik.
- Vágott négyszögletesség: a szabályozott lehúzás és a merev befogás megakadályozza a penge oldalirányú elhajlását, így a vágási felület merőleges a rúd tengelyére.
- A penge élettartama: Az állandó előtolási nyomás és az automatikus ködkenés egyenletesen osztja el a kopást, ami több vágást jelent az újraköszörülések között.
- Munka termelékenysége: egy kezelő több gépet is felügyelhet, mert a munka a vágások végrehajtásáról az eredmények menedzselésére változik.
- Felügyelet nélküli ablakok: egy hosszú rúdtárral a gép a műszak vége után befejezheti a tételt.
A penge ritkán volt a szűk keresztmetszet. A vágások között kellett várni.
Kulcsfontosságú összetevők és mit kell megvizsgálni
Egy automata gép csak annyira jó, amennyire a leggyengébb alkatrésze. Ezek azok a részek, amelyek meghatározzák a valós teljesítményt:
| Összetevő | Funkció | Miért számít |
|---|---|---|
| Fűrészlap | Vágószerszám, általában keményfém hegyes | Meghatározza a vágás minőségét, sebességét és alkatrészenkénti költségét |
| Orsóhajtás | Állandó sebességgel forgatja a pengét | A közvetlen hajtás sebességstabilitást biztosít; A fogaskerekes hajtások alkalmasak a nehéz vágáshoz |
| Szervórúd adagoló | Előre tolja az állományt a programozott hosszra | Az etetés pontossága közvetlenül szabályozza a hossztűrést |
| Szorító satu | Fogja meg a rudat a penge mindkét oldalán | Akadályozza meg a vibrációt és tartsa a vágásokat egyenesen |
| PLC / vezérlő | Végrehajtja a vágási ciklust | A megbízhatóság és a könnyű programozás határozza meg a napi használhatóságot |
| Hűtőfolyadék és forgácsszállító | Hűtse le a pengét és távolítsa el a forgácsot | Befolyásolja a penge élettartamát, a felület minőségét és a tisztítási állásidőt |
Gépkonfigurációk: A ciklus és a munka összehangolása
Az automata körfűrészgépek felismerhető konfigurációkban kaphatók, és a különbségek mind a termelékenységet, mind az árat befolyásolják.
| Konfiguráció | A legalkalmasabb | Trade-off |
|---|---|---|
| Kézi vagy félautomata | Rövid futások, vegyes tételek, karbantartási alkatrészek | A legalacsonyabb költség, de a ciklus konzisztenciája a kezelőtől függ |
| Teljesen automata rúdadagolóval | Ismételje meg a rudat és a csövet közepestől nagy térfogatig | Magasabb beruházás, leggyorsabb megtérülés magas kihasználtság esetén |
| Nagy sebességű keményfém körfűrész | Masszív kerek rúd és nehéz cső, ahol a sebesség és a befejezés számít | Stabil befogást és fegyelmezett forgácskezelést igényel |
| CNC sarok- vagy gérfűrész | Szögletes vágások, keretek és hegesztett szerelvények | Az extra tengely bonyolultsága csak akkor éri meg, ha a szögek valós követelmény |
A gép méretezése az Ön anyagának, nem pedig a prospektusnak megfelelően
Mindig a kapacitás az első specifikáció, de a gyakorlati kérdés az, hogy melyik anyagokat vágja valójában. A tömör rúd másképpen viselkedik, mint a cső, és a rozsdamentes acél többet kér a pengétől, mint a lágy acél. Egy ritka, 200 mm-es tuskóhoz méretezett gép 40 mm-es rudat lassabban vág, és minden vágásnál elpazarolja az anyagot; a túl kicsi méretű gép extra meneteket vagy másodlagos feldolgozást kényszerít ki.
A kis- és középkategóriás tömör rudak és csövek esetében a 80–120 mm-es kapacitásosztályba tartozó gépek általában a legjobb egyensúlyt biztosítják a ciklusidő, a pengeköltség és az anyagveszteség között.
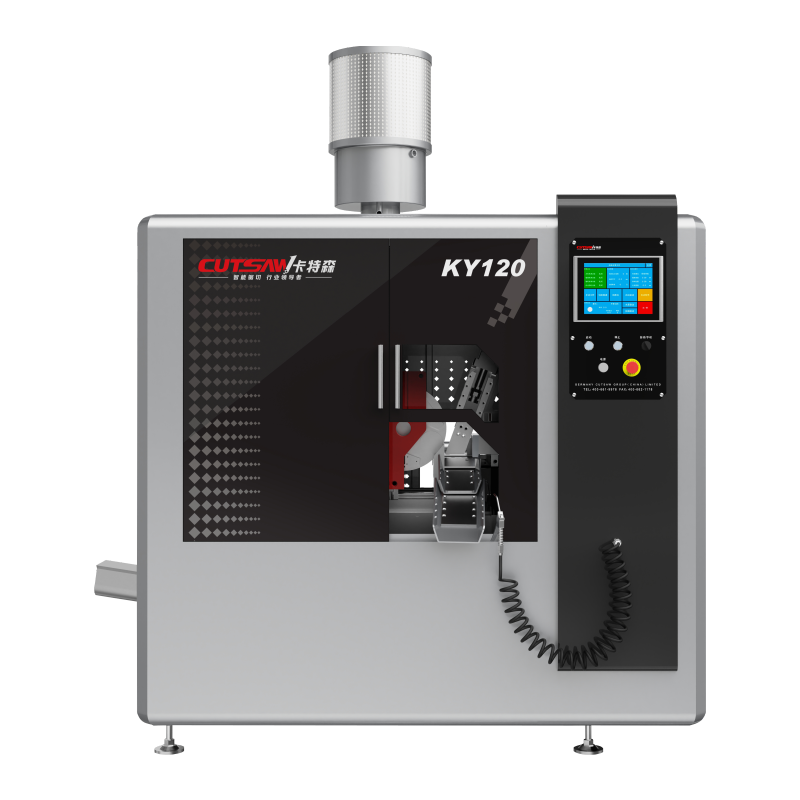 KY120 körfűrész csövek és rudak precíziós vágásához Ez a 80-120 mm kapacitású gép kis- és középkategóriás tömör rúdhoz és csövekhez alkalmas. TCT és HSS penge opciói és hárompontos szorító fogantyú kerek rúd, cső és rozsdamentes acél stabil adagolással és csökkentett beállítással. Termék megtekintése →
Az anyag típusa éppúgy számít, mint az átmérő. A kerek rúd, a cső és a rozsdamentes acél hasonló adagolási igényűek, de eltérő minőségű penge és vágási paraméterek szükségesek. Az ehhez a három anyaghoz beállított gép elkerüli a próba-hibát, amely jellemzően a gyártás első heteiben megeszi.
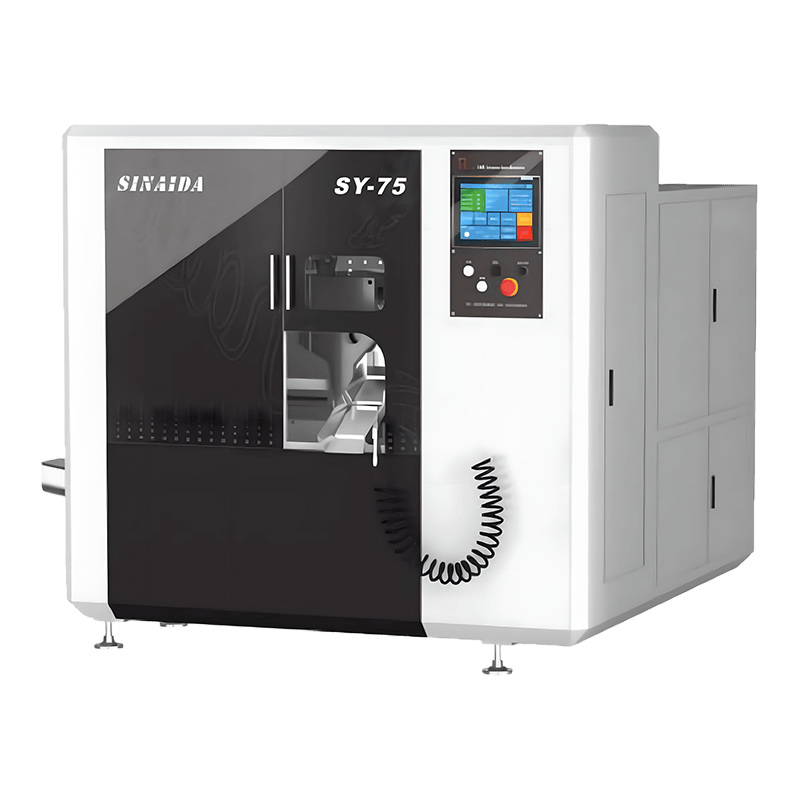 SY75 körfűrész köracél és rozsdamentes csövekhez A nagyobb tömör rudak és nehéz profilok számára készült gép HSS pengékkel rendelkezik, amelyek ellenállnak a nagy szilárdságú rozsdamentes acélnak. Sorjamentes vágást biztosít stabil rögzítéssel, és megfelel a nagy átmérőjű igényes feladatoknak. Termék megtekintése →
Az általános tartomány felső végén – nagy tömör rudak és nehéz profilok – a gépnek nagyobb fűrészlapra, nehezebb orsóra és merevebb rögzítésre van szüksége. Ezt a döntést a legnagyobb reális munkadarabra alapozza, ne a megrendelés elnyerésére vonatkozó alkalmi, egyszeri munkára.
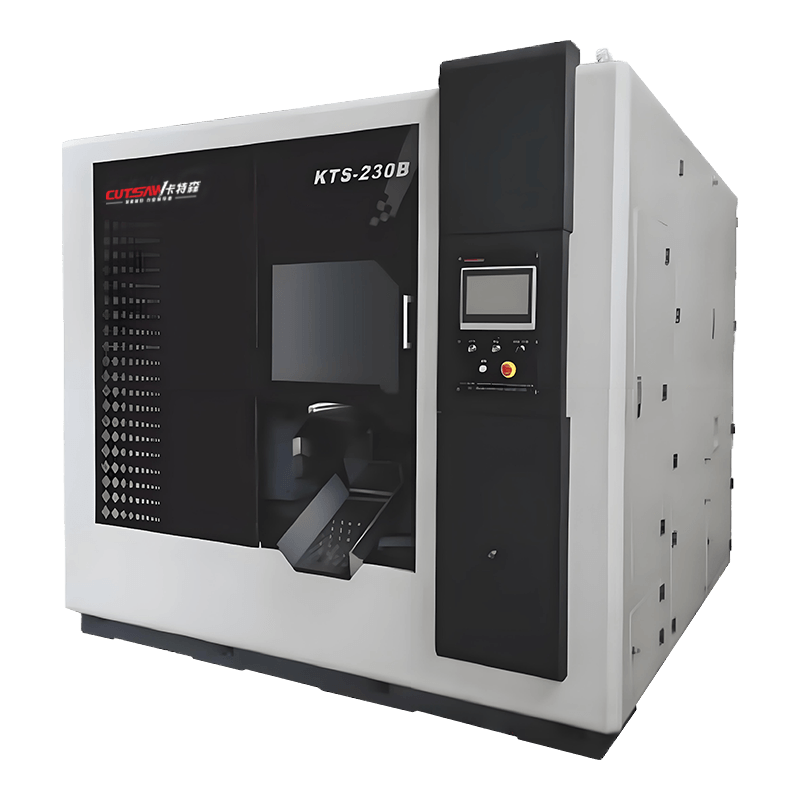 KY230 nagysebességű fém körfűrész kettős pengével Ez a nagy sebességű körfűrész a TCT és HSS pengéket ötvözi egy öntött testben, hárompontos rögzítéssel. A pontos orsós hajtómű és az egykattintásos működés támogatja az automatizált vonalakat, ahol a működési részletek döntenek a valós költségmegtakarításról. Termék megtekintése →
Amit általában alábecsülnek a vásárlási döntés során
A legtöbb figyelmet a gép ára kapja, de a működési részletek döntik el, hogy az automatizálás kifizetődik-e.
Hűtőfolyadék és forgácskezelés. Egy teljesen automata gép folyamatosan forgácsot állít elő. Ha a hűtőfolyadék és a forgácsszállító alulméretezett, a gép néhány óránként leáll kézi tisztításra, ami érvényteleníti az automatizálás előnyeit.
Kerf veszteség. A nagyobb penge több anyagot távolít el. A kés átmérőjének túlméretezése „a jövőbeni munkákhoz” növeli az anyagveszteséget minden vágásnál, és a valódi pénzzé váló szerződés élettartama során.
Jól összeillő összeállítás. Ha a kapacitás megegyezik a vágandó rudak tényleges tartományával, a gép hossztűrést tart a teljes tárban, és tiszta, sorjakönnyű végeket készít, amelyek csökkentik a másodlagos sorjázást.
A biztonsági berendezések nem opcionálisak. A pengevédők, reteszelők és vészleállítók azok, amelyek elválasztják a gyártógépet a nem kezelt kockázattól. A CE-tanúsítvánnyal rendelkező gépek hitelesített biztonsági rendszerekkel rendelkeznek; ellenőrizze őket ugyanúgy, mint az igazítást.
Kiválasztási hibák, amelyek az első hónapban jelentkeznek
Kérdezze meg bármelyik szerviztechnikust, hol hibáznak az automata fűrészek a telepítés után, és ugyanaz a három minta jelenik meg folyamatosan.
- Vásárlás egyedül a maximális átmérővel. Egy ritka, túlméretezett alkatrészre méretezett gép lassabban vágja le a normál termelést, és vágásonként több anyagot pazarol el. A munka keverékét adja meg, ne a kiugró értéket.
- A rúdmaradványok figyelmen kívül hagyása. Minden rúd rövid farkat hagy maga után, amelyet az adagoló nem tud befogni. Tervezze meg a maradék válogatást és visszaszállítást, mert még a legtermelékenyebb gép is a körülötte lévő tiszta anyagáramlástól függ.
- Az igazítás ellenőrzésének kihagyása. A penge és a satu közötti igazítás határozza meg a vágás négyszögletességét. Ellenőrizze az üzembe helyezés során; Ha később egyenetlen vágások jelennek meg, ellenőrizze a beállítást, mielőtt megérintené a pengét. A praktikus megoldások egyenetlen körfűrészvágásokhoz érdemes kéznél tartani.
A lényeg
Az automata körfűrészgép akkor érdemli ki magát, ha a munka megismételhető, az anyagválaszték jól áttekinthető, és az alátámasztó részletek – hűtőfolyadék, forgácseltávolítás, fűrészlapválasztás, biztonság – a vételárral azonos figyelmet kapnak. Egy műhelyi vágórúd, cső vagy szilárd anyag esetében konzisztens tételekben az automatizálás nem a kezelők lecserélését jelenti; a vágások közötti várakozás megszüntetéséről van szó.
Kezdje a ma vágott anyagokkal és átmérőkkel, ellenőrizze az alkatrészek tényleges hossztűrését, és ellenőrizze a szorító-, adagoló- és forgácskezelő rendszereket ugyanolyan szigorúsággal, mint az orsómotornál. A megfelelő gép folyamatosan működik, miközben a csapat óráit olyan munkával tölti, amely óránként többet keres.


