


Egy fűrészgép csak annyira jó, amennyire a leggyengébb alkatrésze van rászerelve. A vágás négyszögletességét, a penge élettartamát és a ciklusidőt az alkatrészek tervezése, összeillesztése és karbantartása határozza meg.
A fűrészgép alkatrészeinek ismerete segít percek alatt diagnosztizálni a kúpos vágást, összehasonlítani a valós érték árajánlatokat, és ütemezni a karbantartást, mielőtt egy meghibásodás leállítaná a termelést.
Ez az útmutató a vízszintes fémvágó szalagfűrészekre, a gyártó- és gépüzletek leggyakoribb fűrészgépeire összpontosít, és megjegyzéseket tesz arra vonatkozóan, hogyan változtatják meg a képet a CNC, kétoszlopos és portálos konfigurációk.
A szerkezeti mag: keret, ágy és vezetőkarok
A keret a gép. Vízszintes szalagfűrészen egy hegesztett acélkeret hordozza a fűrészfejet, a fűrészlap kerekeit és a munkadarabot. A merevség fontosabb, mint a brosúra súlya: a terhelés hatására meghajló keret kúpos vágásokat eredményez, és felgyorsítja a fűrészlap kifáradását.
Az ágy az a sík felület, amelyen az anyag támaszkodik, és a simasága határozza meg, hogy a vágás milyen négyszögben lép ki. A vezetőkarok a lehető legközelebb tartják a pengevezetőket a vágáshoz. A rövidebb támaszték nélküli pengehossz kisebb kihajlást jelent, ezért minden komoly gépen megjelennek az állítható vezetőkarok.
A kétoszlopos elrendezések figyelmet érdemelnek. A fűrészfej egyetlen forgás helyett két függőleges oszlopon mozog, így nem tud megdönteni ereszkedés közben, és jobban ellenáll az oldalirányú fűrészlap erőknek. Nagy vagy egymásra rakott készletek esetén ez a stabilitás egyenletes vágást jelent a teljes műszakban. A miénk útmutató a kétoszlopos szalagfűrészgépekhez lefedi a közös elrendezéseket; a rövid változat az, hogy ha nehéz szakaszokat vág, akkor az oszlop szerkezete a vágási pontosság része.
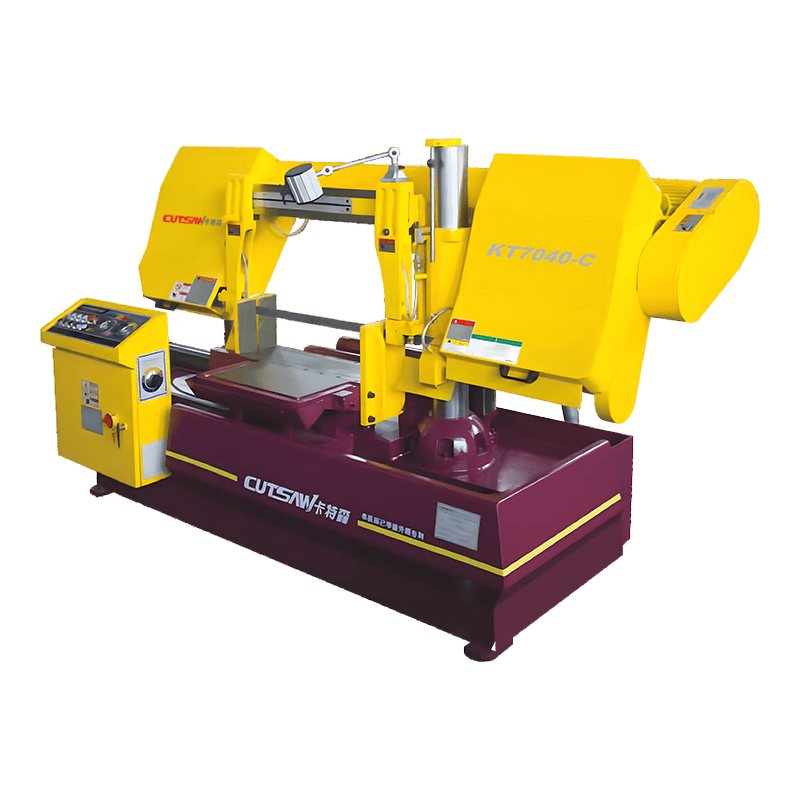 KT7040-C kétoszlopos vízszintes félautomata szalagfűrész Ez a félautomata fémvágó szalagfűrész kétoszlopos szerkezettel rendelkezik, amely stabil pengevezetést biztosít nehéz vagy egymásra rakott anyag esetén, csökkenti a vibrációt és javítja a vágási pontosságot egy teljes műszak alatt. Termék megtekintése →
Pengerendszer: heveder kerekek, feszítés és vezetők
A penge végzi a vágást; a gép dönti el, hogy a vágás pontos-e. A két szalagkerék meghajtja a pengehurkot, és kiegyensúlyozottnak és a kerettel egy vonalban kell lenniük. Még az enyhe kiegyensúlyozatlanság is vibrációt okoz, és a vibráció rontja a felület minőségét és lerövidíti a penge élettartamát.
A feszítőmechanizmus a pengét mereven tartja. A hidraulikus vagy rugós rendszerek jobban kezelik a hőtágulást, mint a mechanikus csavarok, mivel a penge meghosszabbodik, ahogy felmelegszik. A lazán futó penge vándorol a kerekeken; a túlfeszített penge megrepedhet a fognyelőnél.
A pengevezető szerelvények, általában keményfém betétek görgőscsapágyakkal, visszatartják a pengét a vágás felett és alatt. A kopott vezetők hullámos vágássá varázsolják a jó pengét. A gép a határokat is meghatározza: a kerék átmérője határozza meg a penge rugalmasságát, a vezetőnyílás pedig korlátozza a penge szélességét. Nem futtathat széles, nagy teherbírású pengéket keskenyekhez tervezett gépen.
A penge végzi a vágást. A gép dönti el, hogy a vágás pontos-e.
Vezetés, előtolás és sebességszabályozás
A motorból, sebességváltóból és fordulatszám-szabályozásból álló hajtáslánc az elektromos energiát penge mozgásává alakítja. A fűrészlap sebességének méter/percben meg kell egyeznie az anyaggal: az enyhe szerkezeti acél 60-90 m/perc körüli sebességgel vág, a rozsdamentes acél durván 20-35 m/perc értékre esik, a szerszámacélok pedig még lassabb beállítást igényelnek. Egy több anyagot látó gépnek valódi változó sebességre van szüksége.
Az inverter hajtású változtatható frekvenciájú hajtások a teljes fordulatszám-tartományban megtartják a nyomatékot. Az előtolórendszer ugyanilyen fontos: szabályozza, hogy a fűrészfej milyen gyorsan ereszkedjen le a munkadarabon. Az állandó terhelésű vezérlés leolvassa a fűrészlap bekapcsolását, és beállítja az előtolást, hogy a vágási erő egyenletes legyen. A SINAIDA KT560NC teljesen automatikus CNC szalagfűrésze ezt az elvet használja a fűrészlap védelmére kötegvágás és megszakított vágás során, ahol a fix előtolású gépek hajlamosak elakadni vagy károsítani a fogakat.
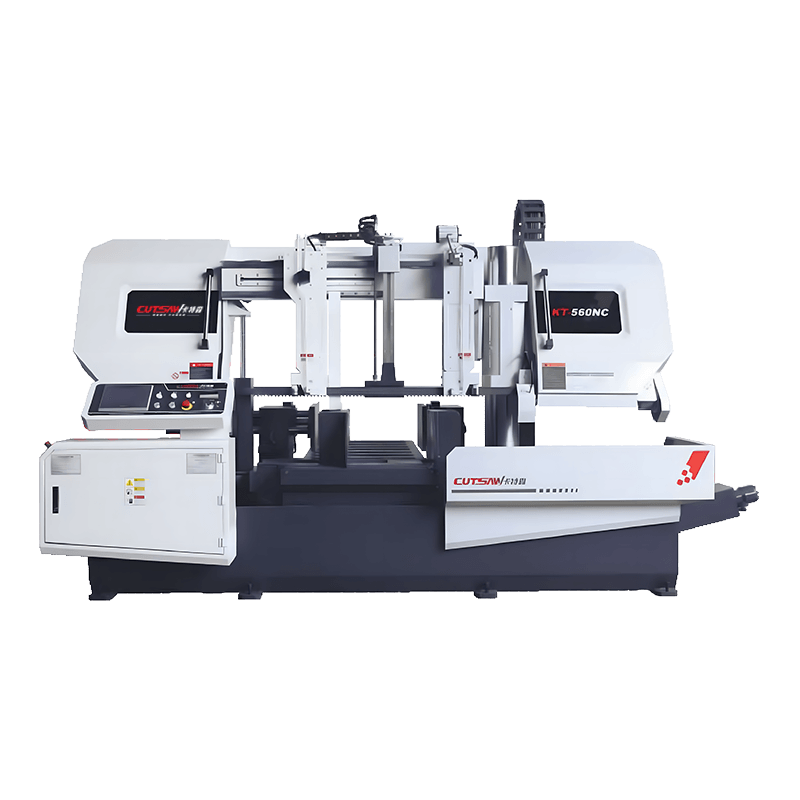 KT-560NC teljesen automatikus CNC vízszintes szalagfűrész Ez a CNC szalagfűrész inverteres fordulatszám-szabályozást és állandó terhelésű előtolást kombinál, hogy megvédje a pengét kötegvágás közben. Automatikus adagoló- és szorítórendszere precíz hossztűréseket támogat a tételes gyártásnál. Termék megtekintése →
Anyagkezelés: satuk, adagolókocsik és szögbeállítás
Vágás előtt a gépnek mozdulatlanul kell tartania az állományt. A hidraulikus satu megismételhető szorítóerőt biztosít a szakaszos munkához; A kézi satuk alkalmasak az alkalmi vágásokra, de lassítják a gyártást. Az automata fűrészeknél az adagolókocsi minden vágás után előre beállított hosszúsággal indexeli a rudat; pontossága meghatározza a vágási hossz tűréshatárát a tételben.
A szögfűrészgépek a fejet vagy az egész gépet a célszögbe forgatják, és a satunak ebben az elforgatott helyzetben kell tartania az anyagot. A rosszul beállított satu a klasszikus oka a 44,5 fokos alkatrészeknek, amikor a számlap 45-öt mutat. Vizsgálja meg a műhelyben egy tesztrúddal: rögzítse, forgassa és figyelje a munkadarab mozgását.
Hűtőfolyadék és forgácskezelés
A hűtőfolyadék a vágórendszer része, nem tartozék. A szivattyú, a fúvókák, a tartály és a forgácstálca eltávolítja a hőt a vágási zónából, megkenik a fogakat, és kiöblítik a forgácsot a bevágásból. Az elégtelen áramlás a kések idő előtti kopásának egyik fő oka, különösen a rozsdamentes és ötvözött acélok esetében.
A nagy teljesítményű gépeken a keretbe integrált forgácsszállító folyamatosan távolítja el a forgácsot. A fűrész erős igénybevételének értékelése során ellenőrizze az ágy alatti forgácstávolságot, a tartály térfogatát és a szűrő hozzáférését.
Vezérlőrendszer: CNC, érzékelők és automatizálás
A modern fűrészgépek itt különböznek leginkább a régebbi mechanikus kialakításoktól. A CNC vezérlés koordinálja a fűrészlap sebességét, az előtolási sebességet, a fűrészfej süllyedését és az anyagindexelést. A kezelő megadja az anyagtípust és a tételméretet, és a gép automatikusan befejezi a vágási ciklust. CNC szalagfűrészgépek szabvánnyá váltak az olyan üzletekben, ahol szükség van felügyelet nélküli vágásra és megismételhető tűréshatárokra hosszú távon.
Az érzékelők figyelik a lapátok helyzetét, a hidraulikus nyomást és a hűtőfolyadék szintjét, a vezérlő pedig diagnosztikai hibakódokat jelenít meg ahelyett, hogy hagyná, hogy a probléma meghibásodásba forduljon. Ha a hidraulikus nyomás leesik a ciklus közepén, a gép leáll, és közli a kezelővel, hogy miért. Ez az igazi különbség a CNC-címkét viselő gép és a működő automatizálás között.
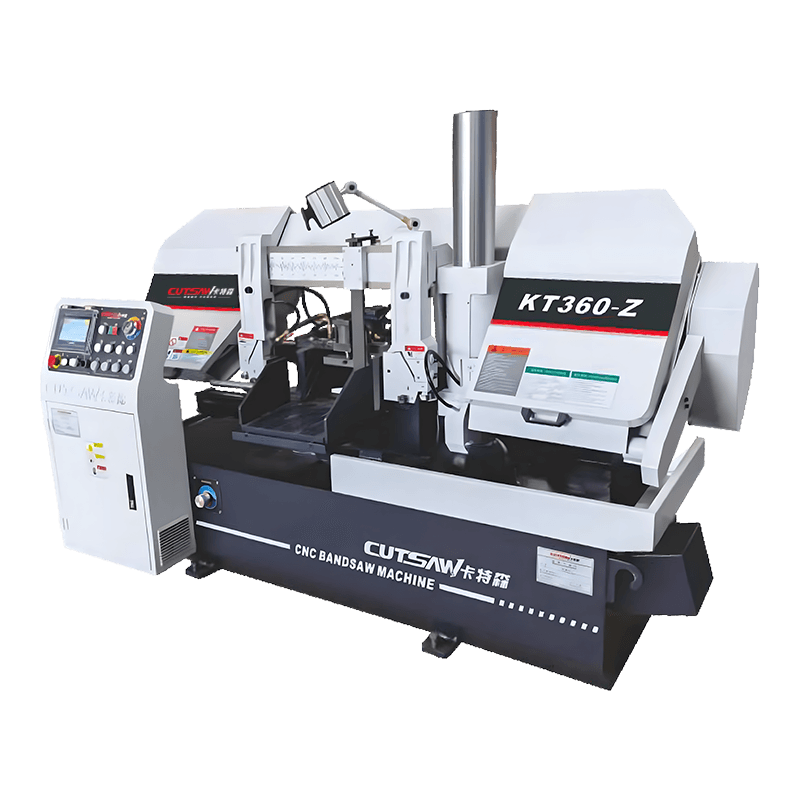 KT360-Z vízszintes CNC szalagfűrész diagnosztikával Ez a CNC szalagfűrész figyeli a fűrészlap helyzetét, a hidraulikus nyomást és a hűtőfolyadék szintjét, és probléma esetén hibakódokat jelenít meg. Nagy szilárdságú acélváza és automatikus adagolórendszere növeli a biztonságot és a vágási stabilitást. Termék megtekintése →
Biztonsági alkatrészek és megbízhatóság
A késvédők, a végálláskapcsolók, a vészleállítók és a hidraulikus reteszek védik a kezelőt, és megakadályozzák, hogy a gép olyan körülmények között működjön, amelyek károsítják a saját részeit. Egy rosszul beállított végálláskapcsoló például hagyhatja, hogy a fűrészfej leereszkedjen az ütközőn túl, és összetörje a fűrészlapvezetőket. Használt vásárláskor ellenőrizze, hogy minden biztonsági berendezés megvan-e és csatlakoztatva van-e; a megkerült kapcsoló erős jele annak, hogy a karbantartást máshol is figyelmen kívül hagyták.
A gépek összehasonlítása alkatrészeik szerint: Gyakorlati ellenőrzőlista
A fűrészgépek összehasonlításakor ne csak a motor teljesítményére és árára összpontosítson. Nézze meg az útmutatóban szereplő rendszereket, és ellenőrizze, hogy mi van telepítve. Győződjön meg arról, hogy ezen területek mindegyike megfelelően felszerelt:
- terhelés alatti elhajlásnak ellenálló keret és oszlopszerkezet;
- a gép elejéről állítható pengevezetők és feszítőalkatrészek;
- egy hajtáslánc valódi változtatható sebességgel a szükséges tartományban;
- hidraulikus satu és indexelő rendszer, amely a teljes tételen belül tartja a tűréshatárt;
- hűtőfolyadék-kör, amely a vágni kívánt legnehezebb anyaghoz van méretezve.
Az alábbi táblázat összefoglalja, hogy mit kell ellenőrizni az egyes rendszerek esetében.
| Rendszer | Fő részek | Mit kell ellenőrizni |
|---|---|---|
| Szerkezeti mag | Keret, ágy, oszlopok, vezetőkarok | Hegesztési minőség, ágysíkság, fejvezetés |
| Penge rendszer | Szíjkerekek, feszítőmechanizmus, pengevezetők | Kerékegyensúly, feszítés típusa, vezető állapota |
| Vezess és táplálj | Motor, váltó, fordulatszám szabályzó, adagolóhenger | Fordulatszám-tartomány, nyomaték alacsony fordulatszámon, előtolási stabilitás |
| Anyagkezelés | Satuk, adagolókocsi, szögbeállítás | Befogási ismételhetőség, indexelési pontosság |
| Hűtőfolyadék rendszer | Szivattyú, fúvókák, tartály, forgácsszállító | Áramlásszabályozás, szűrés, forgácsmentesítés |
| Irányító rendszer | CNC vezérlő, érzékelők, hidraulika | Programozási lehetőségek, diagnosztika, alkatrészek |
Az alkatrészek áttekintése
A fűrészgép egy tűrésrendszer. Minden alkatrész hozzájárul egy kis eltéréshez, a vezetőhézagtól és a kerékbeállítástól a satu elhelyezéséig és a keret elhajlásáig, és a vágás minősége ezen eltérések összege. A legjobb gépek csökkentik az egyes hibaforrásokat, a többi változót pedig kiszámíthatóvá és beállíthatóvá teszik.
Nem kell géptervezőnek lenni ahhoz, hogy jól vásároljon. Olyan beszállítóra van szüksége, aki felügyeli a tervezést, és el tudja magyarázni a fémlemez alatti alkatrészeket. A SINAIDA saját üzemében tervez és gyárt CNC szalagfűrészgépeket, a félautomata kétoszlopos fűrészektől az állandó terhelésű CNC és egyedi portálos gépekig pedig a fenti alkatrészek köré épül fel. Amikor a beszélgetés az ár és a motor méretén túl az oszlopokba, vezetőkbe, meghajtókba és vezérlőelemekbe kerül, akkor inkább egy építővel beszél, mint egy összeszerelővel.


