


A fémszalagos fűrészgép alkatrészei, részről részre magyarázva
Keret, fűrészfej, hajtás, vezetők, feszítő, satu, hűtőfolyadék és kezelőszervek – alkatrészenkénti áttekintés a vásárlók és a kezelők számára, nem a katalógusból, hanem a műhelyről írva.
A legtöbb hiba, amelyet a kezelőnek rónak fel, az alkatrész hibája. Amikor egy vágás fél milliméterrel elsodródik a négyzetből egy 200 milliméteres rúdon keresztül, a szokásos bűnösök az elhasználódott fűrészlapvezetők, a munkadarabtól túl messze elhelyezett vezetőkarok vagy az ellenőrizetlen erő hatására leereszkedő fűrészfej. Amikor a pengék hetekkel korábban csattannak el, mint kellene, a nyomok feszültséghez, hűtőfolyadékhoz vagy fogemelkedéshez vezetnek – gondatlan gépészhez szinte soha.
Ez a gyakorlati ok az összetevők elsajátítására: az árajánlaton szereplő minden teljesítménymutatót – szögletesség, pengeélettartam, kidolgozás, óránkénti vágás – egy alkatrész egy munka elvégzésével állítja elő. Bármely gépet fix sorrendben jártasson, minden alkatrészről tegyen fel egy konkrét kérdést, és a valódi képessége már jóval az első próbavágás előtt megmutatkozik.
Keret és fűrészfej: ahol a merevség dönt
A keret a gép referenciája. Egy hegesztett, feszültségmentesített acélágy hordozza a satut, megtámasztja a munkadarabot és elnyeli a rezgést, amely egyébként a vágott felületbe táviratozna. Ha a váz meghajlik, egy penge sem fogja megőrizni a szögletességet nehéz részeken.
Az ágy felett található a fűrészfej – a ház, amely mindkét kereket, a fűrészlapvezetőket és a hajtást hordozza. A fej mozgása elválasztja a fő gépcsaládokat:
- Ollós (forgós) gépek: a fej egy zsanéron lengő – egyszerű és megfizethető, a könnyebb, szakaszos vágás érdekében.
- Kétoszlopos gépek: a fej két lineáris vezetőoszlopon halad, egyenletesen tartja a pengenyomást a munkadarab szélességében; a nehéz, pontos vágás szabványa.
- Portálos gépek: egy portálkeret íveli át a munkadarabot, és a fűrész nagyon nagy keresztmetszeteken halad.
- Függőleges gépek: a penge egy munkaasztalon fut át a hosszú állományhoz, kontúrokhoz és lemezekhez.
Az oszlopmerevség ott keresi meg az árát, ahol a legnagyobb a forgácsolóerők: a merev ikeroszlopos fej az első fogtól az utolsóig azonos előtolási nyomást tart fenn, míg a hajlítható csuklófej lehetővé teszi a penge vándorlását, amikor a nehéz vágás mélyül. Az alábbi gép pontosan erre a feladatra készült.
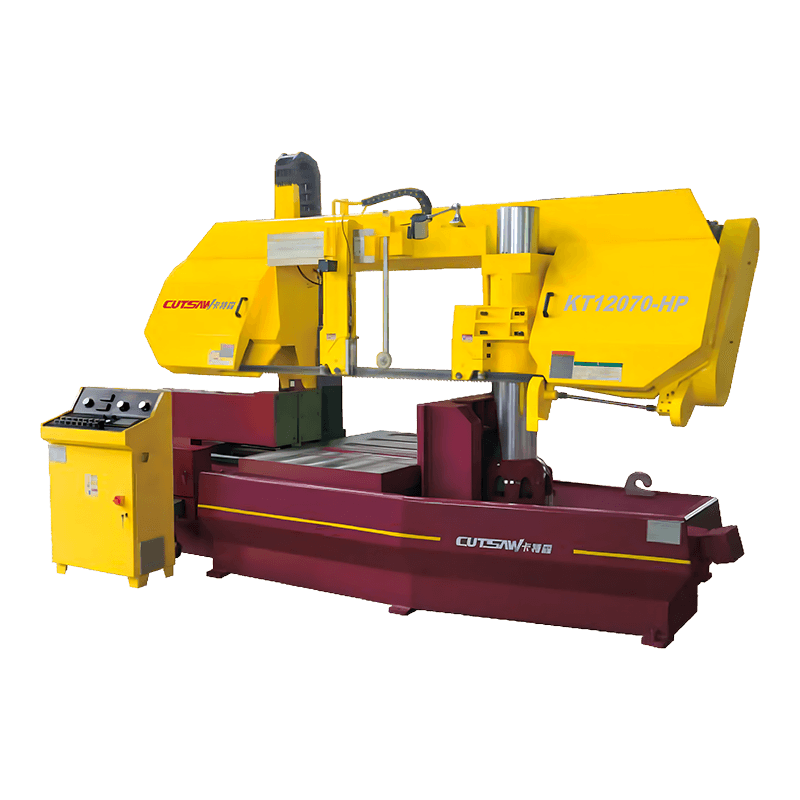 KT12070-HP nagy teherbírású, kétoszlopos szalagfűrész Az ikeroszlopos fej állandóan tartja az előtolási nyomást nagy vágási terhelés mellett is, ami pontosan a fent leírt feladat. A merev, kétoszlopos felépítés és a stabil munkaasztal miatt érdemes meglátogatni ott, ahol a penge vándorlása és a hajlékony keretek számítanak. Termék megtekintése →
Útmutatónk a kétoszlopos szalagfűrészgépek mélyebben lefedi ezeket a kerettípusokat.
Hajtásrendszer: Motor, kerekek és lapát sebesség
Két kerék zárja a penge hurkát. Az alsó hajtókerék a sebességváltón keresztül működik; a felső futókerék követi a pengét és hordozza a feszítő vasalatot. Közöttük a sebességváltó – általában egy csigahajtómű fémvágó gépeken – megsokszorozza a nyomatékot, és teljes terhelés mellett állandóan tartja a fűrészlap sebességét.
A gépek összehasonlításakor a sebességtartomány számít, nem csak a motor teljesítménye. A lágyacélon készült bimetál pengék jellemzően 60-80 méter/perc sebességgel futnak, a rozsdamentes acél lényegesen kevesebbet, az alumínium pedig ennek többszörösét. A változtatható frekvenciájú hajtás lehetővé teszi, hogy egy fűrész mindhárom megfelelően kiszolgálja; egy fix fordulatszámú gép csendesen feláldozza a penge élettartamát vagy befejezését bármely anyagon, amelyre soha nem hangolták.
Penge, vezetők és feszítés: a pontossági háromszög
A penge maga is egy alkatrész: egy folytonos, bimetál vagy keményfém végű acél hurok, amelyet a fogosztás szerint választanak ki, így legalább három fog a vágásban marad. De a penge csak akkor működik, ha a két tartóeleme megfelelő.
A pengevezetők – keményfém párnák vagy görgős szerelvények az állítható vezetőkarokon – egyenesen a vágás felett tartják a pengegerendát. A kopott vezetők vagy a karok túl távol vannak egymástól, hagyja, hogy a penge megcsavarjon; a bizonyíték az elsodródás, a ferde arcok és a fogak korai töredezése. A pengefeszítés mereven tartja a szalagot a kerekek között: a hidraulikus feszítés automatikusan tart egy beállított értéket, míg a kézi feszítés a kezelő figyelmétől függ.
A szalagfűrész egy feszített, vezetett, folyamatosan hűtött acélhurok. Amikor a vágás minősége összeomlik, az ok szinte mindig feszültség, vezetés vagy hő – ebben a sorrendben.
Munkaasztal, satu és anyagtámasz
A befogás ugyanúgy meghatározza a négyszögletességet, mint bármely más vezető. A satunak mereven kell tartania a munkadarabot a vágási nyomatékkal szemben, és a hidraulikus satuknak ezt minden ciklusban egyenletes erővel kell megtenniük – ez az egyik oka annak, hogy az automata gépeken alapfelszereltségnek számítanak. A CNC modelleken a satu maga mozog, hogy a rudat a következő vágáshoz indexelje.
Három alátámasztó részletet érdemes alaposan megvizsgálni. Szöglehetőség — forgó satu vagy forgófej — az egyik gépet gérvágó állomássá alakítja második beállítás nélkül, mint az alábbi KT6140X-nél. Tartógörgők hordjon hosszú készletet az asztallal, hogy a rúd ne tudjon ringatni, amikor a vágás mélyül. Köteg befogás egy teljes csomag kis csövet vagy rudat tartalmaz, így a nagy volumenű üzletek folyamatosan vághatnak újratöltés nélkül.
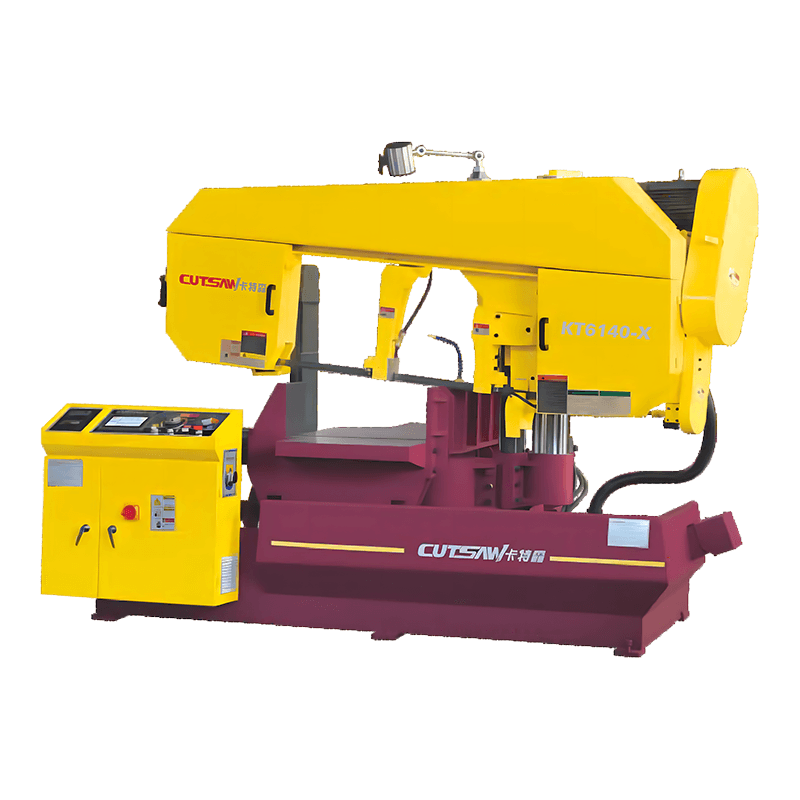 KT6140-X 45 fokos fém vágószögű szalagfűrész A gérvágásokhoz használható szögben ez a gép egyetlen beállítást gérvágó állomássá varázsol, és megfelel a fent vázolt alátámasztó részleteknek. Az állítható vágási szögek precíz ferdeszöget tesznek lehetővé, így praktikus választás a boltok számára, ahol nincs második gép. Termék megtekintése →
Hűtőfolyadék rendszer és forgácseltávolítás
A szalagfűrészelés hőkezelési folyamat. A hűtőfolyadék-rendszer – a szivattyú, a tartály és a fúvókák – elárasztja a penge mindkét oldalát, hőt von el a fogakból, és öblíti ki a forgácsot a nyelőcsövekből, így azok nem vágódnak újra. A hajtókeréken található drótkefe minden fordulatnál megtisztítja a szalagot; a nagyobb automaták forgácsszállítóval egészítik ki a forgácsot a gyártás leállítása nélkül.
Hidraulika és kezelőszervek: a félautomatatól a CNC-ig
A hidraulikus erőegység a gép izma: leengedi a fejet, befogja a satut és előtolóerőt fejt ki. Az alapmodellek az előtolást áramlási szelepekkel szabályozzák; állandó terhelésű szabályozás ehelyett figyeli a vágási ellenállást és valós időben állítja be az előtolási nyomást, védve a pengét és a felületet, amikor a keresztmetszet a vágás közben megváltozik.
E fölött helyezkednek el az automatizálási alkatrészek. Egy félautomata gép a vágást ciklusosan végzi, de megvárja, amíg a kezelő betölt. A teljesen automatikus CNC gép szervo előtolást, programozható vezérlőt és HMI-t ad hozzá a vágási hosszhoz, mennyiséghez és egymásba ágyazáshoz; az alábbi KT560NC-hez hasonló modellek változtatható frekvenciájú kerékhajtást adnak hozzá, így a fűrészlap sebessége és előtolási sebessége minden munkához igazítható.
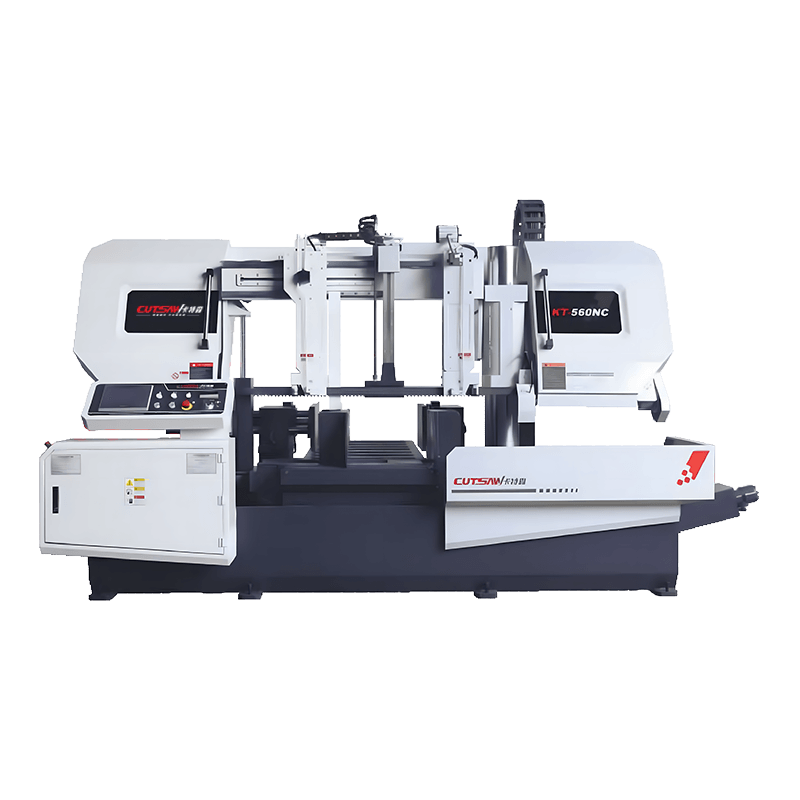 KT-560NC teljesen automatikus CNC vízszintes szalagfűrész Teljesen automatikus modellként szervo előtolással, programozható vezérléssel és változtatható frekvenciájú kerékhajtással, ez a fűrész megfelel a fent tárgyalt automatizálási alkatrészeknek. Lehetővé teszi a kezelők számára, hogy a fűrészlap sebességét és előtolását az egyes munkákhoz igazítsák, miközben felügyelet nélkül vágják le a vágási hosszt és a mennyiséget. Termék megtekintése →
Alkatrészek ellenőrző listája: Mit kell ellenőrizni vásárlás előtt
Használja az alkatrésztérképet ellenőrzési sorrendként. Az alábbi táblázat összefoglalja a nyolc csoportot és azokat az ellenőrzéseket, amelyek felfedik valódi állapotukat egy bemutató padlón.
| Összetevő | Mit csinál | Mit kell ellenőrizni vásárlás előtt |
|---|---|---|
| Ágy és keret | Hordozza a satut és a munkadarabot, elnyeli a vibrációt | Hegesztett, feszültségmentesített szerkezet; helyes alapszintezés |
| Fűrészfej és oszlopok | Vezeti a fejet, hordozza a kerekeket és vezeti | Ikeroszlopok vagy merev forgócsapok; sima, szabályozott süllyedés |
| Hajtott és üresjárati kerekek | Formázza meg és hajtsa meg a pengehurkot | Kerékméret és beállítás; stabil pengekövetés |
| Motor és sebességváltó | Nyomaték és fűrészlap sebesség biztosítása | Sebességtartomány vagy VFD az anyagkeverékhez igazítva |
| Pengevezetők és feszítés | Tartsa függőlegesen a fűrészlap gerendáját | Keményfém vagy görgős vezetők; hidraulikus feszültségszabályozás |
| Satu és anyagtámasz | Rögzítse és indexelje a munkadarabot | Hidraulikus satuerő; szögképesség; támasztógörgők |
| Hűtőfolyadék és forgácskezelés | Szabályozza a hőt és távolítsa el a forgácsot | A fúvóka lefedettsége mindkét pengemeneten; tartály mérete; forgács szállítószalag |
| Hidraulika és CNC | Szabályozza az előtolási erőt és az automatizálást | Állandó terhelés szabályozás; szervo takarmány; HMI funkciók |
Az alkatrészek összeillesztése a vágólistával
Az összetevők ismerete a katalógust döntéssé változtatja. Egész nap nagy tömör rudakat vág? Az oszlopmerevség és az állandó terhelésű előtolás dominál. Kötegbevágó kis cső? Az automatikus adagolás és a köteg rögzítése fontosabb, mint a csúcsteljesítmény. Keretek szögcsuklók? A forgó satu egy egész második beállítást eltávolít. Lemez, gerenda és hosszú szerkezeti munka a függőleges elrendezések felé mutat.
Ezeket az elrendezéseket házon belül készítjük el, mint a CNC szalagfűrészgép gyártó Székhely: Zhejiang, Kína – 2000 óta gyártanak, éves kapacitása 3600 gép, valamint ISO 9001 és CE tanúsítvány minden szállítmány mögött. Mondja el nekünk az anyagot, a metszet méretét és a napi mennyiséget, és mi minden egyes alkatrészválasztást a vágási listájához fogunk hozzárendelni, nem pedig a specifikációs versenyhez.
Járjon el minden jelölt gépet ugyanabban a sorrendben: váz, fej, kerekek, hajtás, vezetők, feszítés, satu, hűtőfolyadék, kezelőszervek. Kérje meg a beszállítót, hogy minden alkatrészt valós terhelés alatt mutasson be, ne alapjáraton, és magyarázza el, miért van az egyes alkatrészek úgy méretezve, ahogy vannak. Az a gép, amelyik tisztán válaszol, az, amely még mindig négyzetévek múlva is vág.


